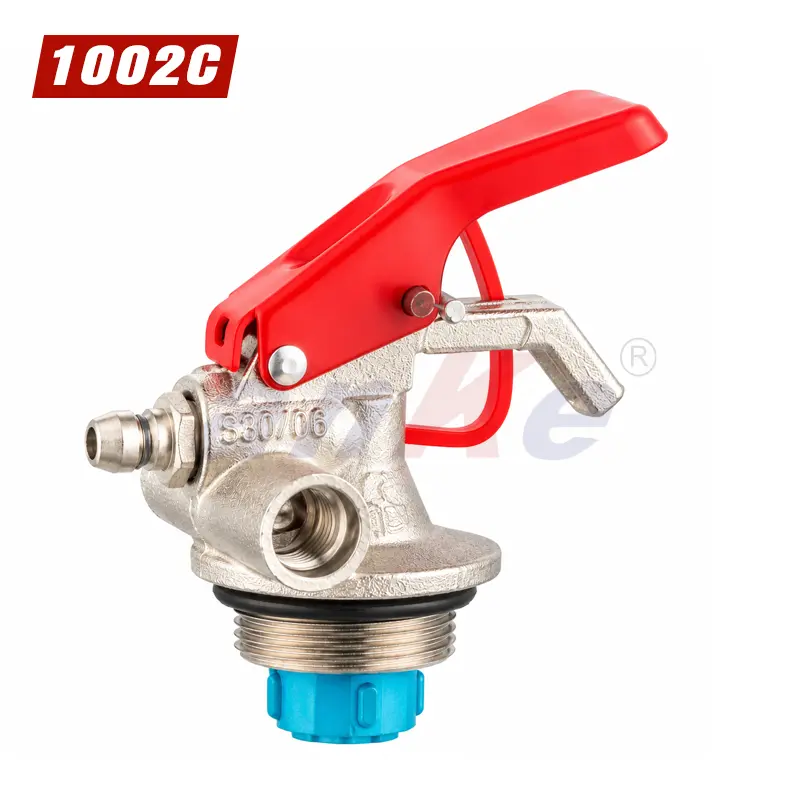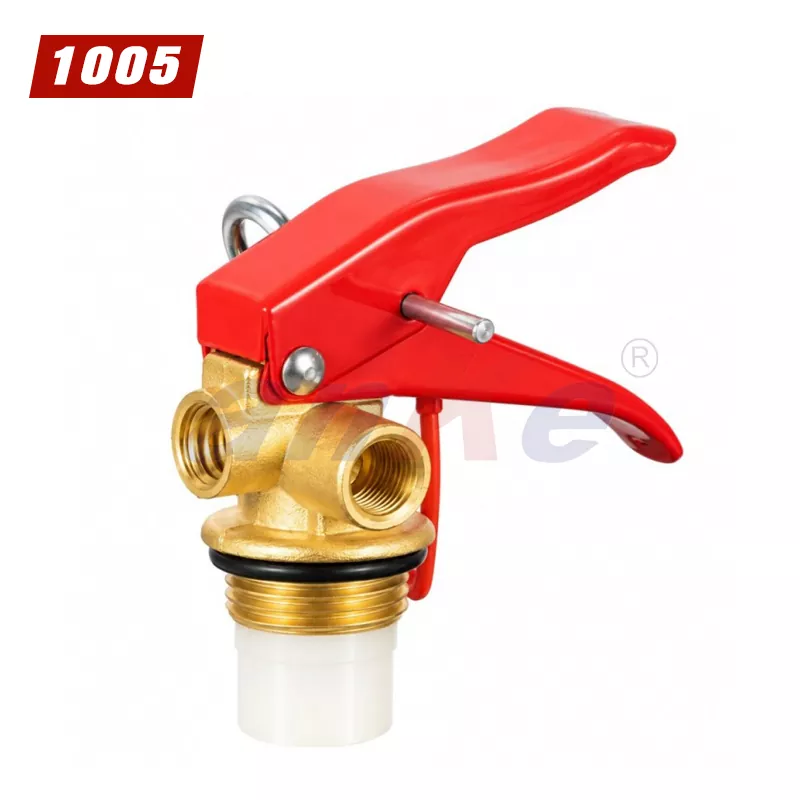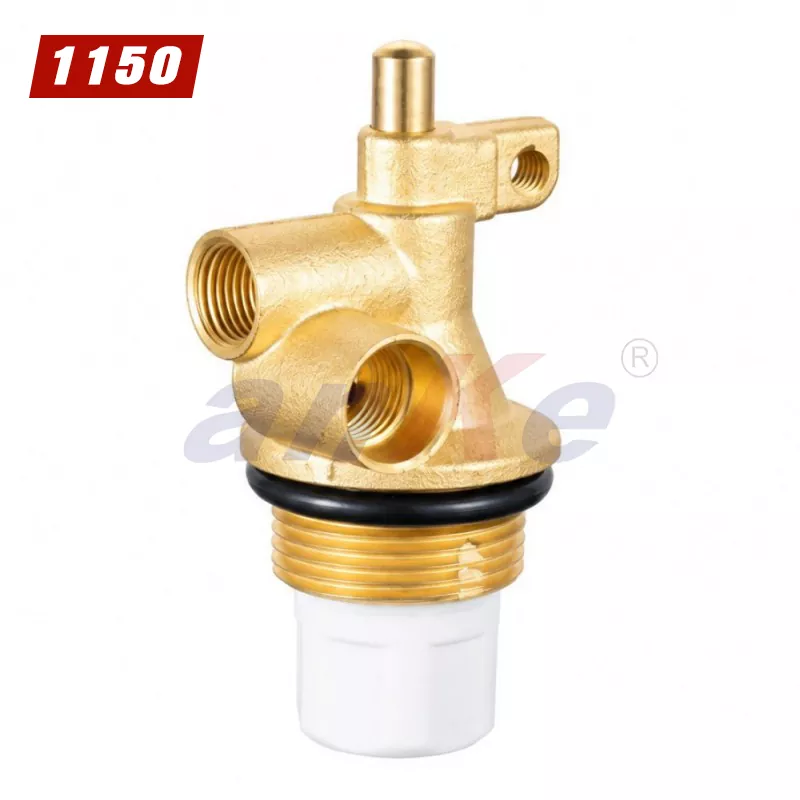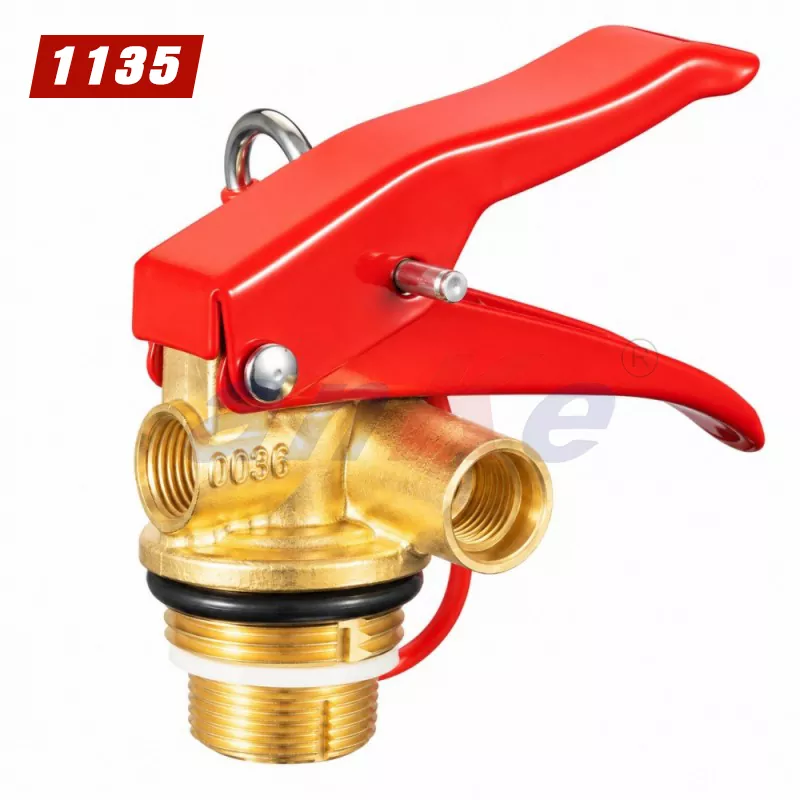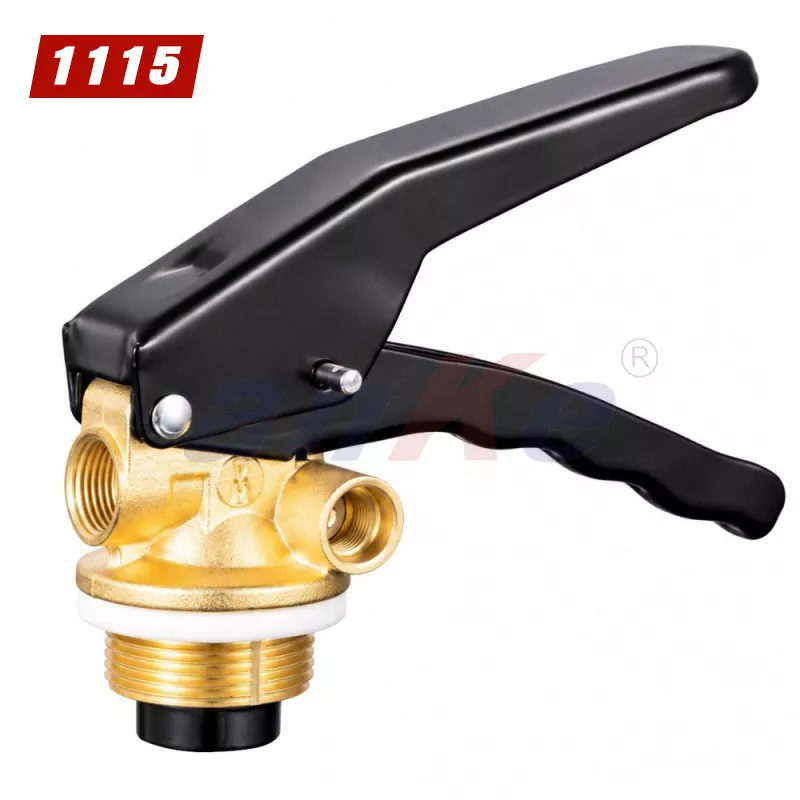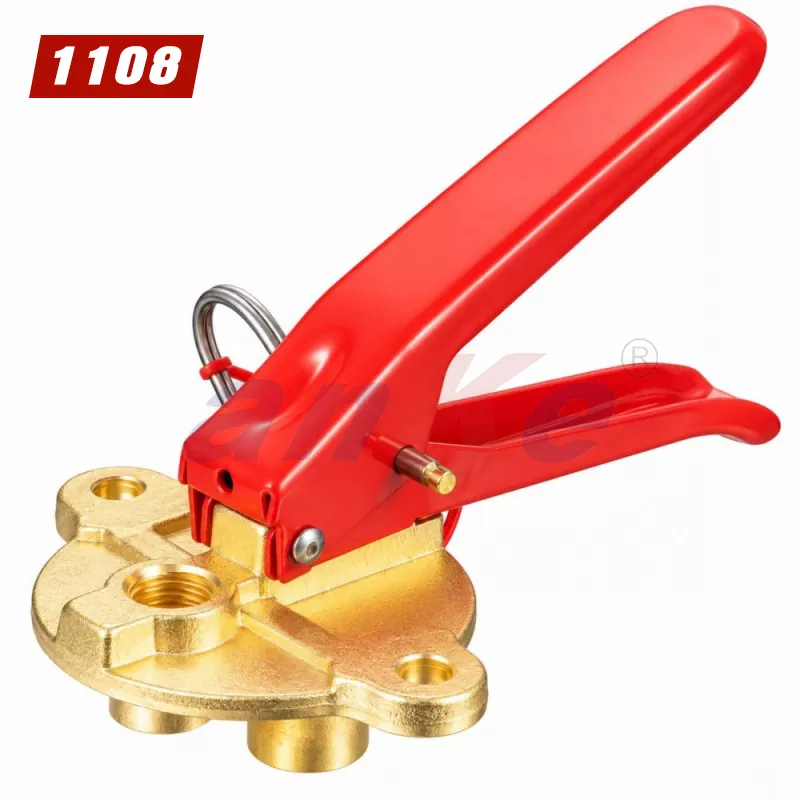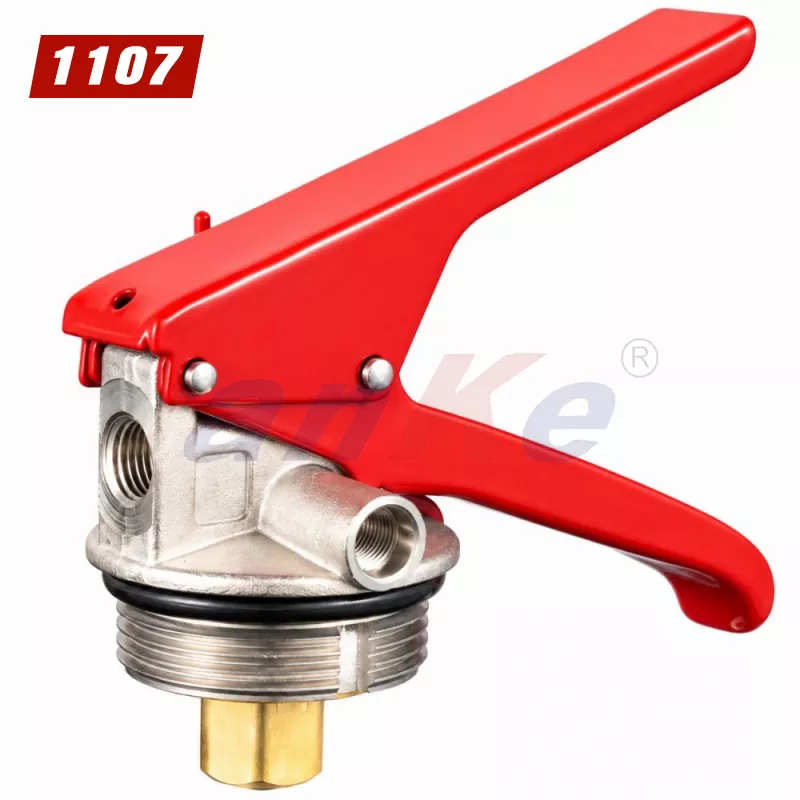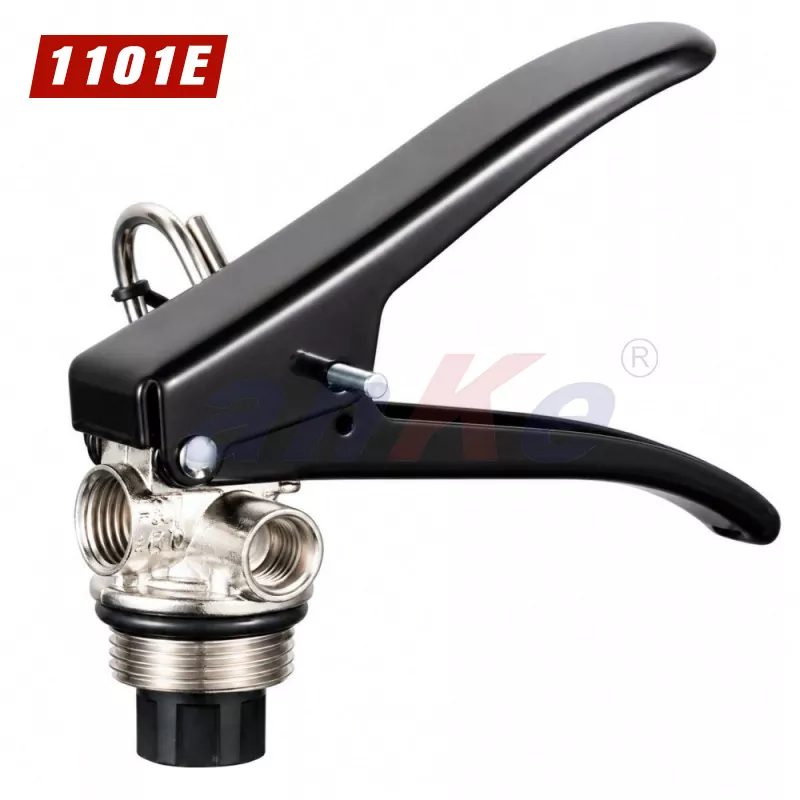
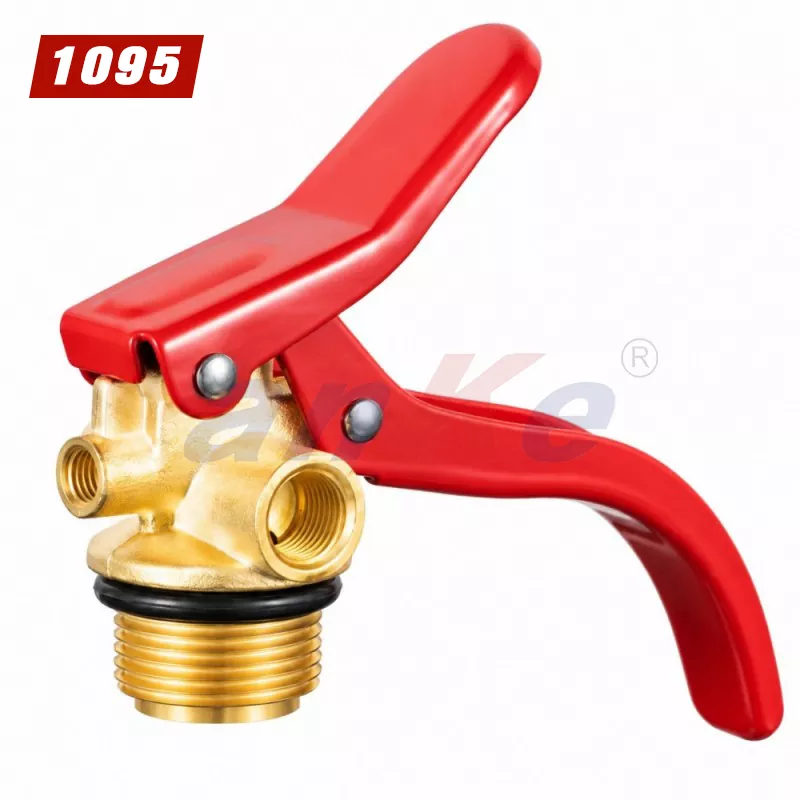
1 ~ 2KG 消火器の金属メッキ銅バルブは、高い内部圧力 (12 ~ 18 Bar) に変形することなく耐える堅牢な鍛造銅ボディを備えています。表面メッキ処理により耐食性が大幅に向上し、沿岸地域や産業施設などの過酷な環境でもバルブの動作を維持できます。精密機械加工された内部シールシステムが装備されており、徐々に圧力損失が起こるリスクを排除し、消火器の即応性を何年にもわたって維持します。
標準のプラスチックまたは未加工真鍮バルブと比較して、金属メッキ 1095 モデルは優れた耐熱性と構造的完全性を備えています。人間工学に基づいたハンドルとトリガーは迅速に作動できるように設計されており、一体化された安全ピンとタンパーシールが偶発的な放出を防ぎます。標準化された M24 ネジにより、ほとんどの国際シリンダー仕様とのシームレスな互換性が保証され、防火プロバイダーの組み立て時間とコストが削減されます。
このバルブは、複数の分野にわたるコンパクトな防火ソリューションに最適です。乗用車やトラック用の自動車用消火器、キッチンやガレージ用の住宅用安全キット、小規模オフィス用の商業用防火装置などに広く使用されています。新しい機器の製造であっても、メンテナンスおよび補充サービスであっても、モデル 1095 は長期的な信頼性と安全基準への準拠を保証します。
| 材料 | 銅 |
| 表面処理 | 顧客の要求に応じて (クロム/ニッケルメッキ) |
| インレットスレッド | M24X1.5 |
| 出口ネジ | ¢3 |
| ゲージねじ | M10X1.5/NPT1/8 |
| 浸漬管管用ねじ | G3/8 |
製品説明にある 12 ~ 18 bar という数字は、バルブ本体が使用時に含まれるように設計された圧力範囲を示しています。これをシリンダーのテスト圧力やバルブの破裂定格として読み取るべきではありません。 EN 3-7 に準拠して製造された 1 ~ 2 kg の貯蔵圧力粉末消火器の場合、公開データには一貫して 20°C での作動圧力 14 bar、シリンダー圧力テスト (PT) 27 bar、および 20 ~ 26 bar の安全弁設定がリストされています[参照:0][参照:1]。バルブは作動圧力のおよそ 2 倍の PT を持つシリンダーに取り付けられており、安全装置は作動圧力よりも上で PT よりも下の範囲で通気します。
したがって、完成した消火器の安全機能がシリンダーの PT に対して正しく設定されていれば、12 ~ 18 bar の作動圧力に定格されたバルブはその組み立て状況と一致します。バルブ本体自体にも別の構造要件が適用されます。過圧保護装置がすでに提供されていない限り、閉位置にあるバルブは、最大使用圧力の 3.6 倍で 1 分間、破裂することなくテストされます。この数値は、シリンダーのテスト圧力との関係ではなく、バルブ本体の封じ込め容量を示しています。購入者は、バルブの作動圧力範囲だけではなく、完成した消火器の圧力文書から両方の関係を確認する必要があります。
M24×1.5はメートル細目平行ねじです。ねじ山の側面ではなく、面またはガスケットでシールします。したがって、締め付けトルクは、ネックや銅製本体を変形させることなく、ジョイントを保持することとガスケットを圧縮することという 2 つの機能を果たします。
M30×1.5 ネックの同等の EN 3-7 粉末消火器バルブの公開された組立データには、最小 40 ~ 45 Nm、最大 68 Nm がリストされています[参照:2][参照:3]。銅製シール構成の M24×1.5 の一般的な機械的フィッティング表には、より高い値、約 100 Nm がリストされています[参照:4]。ポータブルシリンダーネックの壁は薄く、シールシートの形状が一般的なパイプ継手とは異なるため、消火器特有の範囲はより低く、より狭くなります。 1 ~ 2 kg の消火器ネックに一般的な取り付けトルクを適用すると、ガスケットが過度に圧縮されたり、シートが歪んだりする可能性があり、損傷は次の水圧試験でのみ現れる可能性があります。適用トルクはシリンダメーカーの組立説明書に記載されており、シール面の状態も同じ手順で確認する必要があります。
HPb59-1 は有鉛黄銅であり、合金の快削性を高める鉛含有量により電気めっきも複雑になります。基板からの鉛はめっき浴を汚染し、よく結合した堆積物の形成を妨げる可能性があります。これは一般的なめっきの問題ではなく、有鉛真鍮に特有の困難であると認識されています[参考:5]。鉛フリーの真鍮またはスチール部品に健全なニッケルまたはクロムを生成するめっきラインは、有鉛表面に適合する前処理シーケンスがなければ、HPb59-1 バルブ本体に同じ付着力を自動的に生成しません。
金属メッキバルブの場合、関連する証拠は、納品された仕上げの明るさではありません。それは、コーティングが実際の基材での接着チェックに合格したかどうか、また引用された塩水噴霧の結果が特定のコーティングスタックに適用されるかどうかです。製造サンプルのクロスハッチまたは曲げテストと腐食テストの結果を組み合わせると、目視検査のみよりも信頼性の高い指標が得られます。
EN 3-7 に準拠した要件に基づき、完全な消火器サンプルは ISO 9227 に基づいて 480 時間の中性塩噴霧にさらされます。曝露後、すべてのコンポーネントの機械的機能は変化せず、操作力は仕様内に留まらなければならず、圧力インジケーターは機能し続けなければならず、消火器の金属の腐食があってはなりません[参考:6]。これはアセンブリ全体のテストであり、裸のバルブ本体のテストではありません。バルブコーティングは評価中の複数の表面のうちの 1 つです。
沿岸または工業用途向けの金属メッキバルブの場合、確認する価値のある点は、コーティング仕様が目に見える外観だけでなく内部通路やねじ面もカバーしているかどうか、および引用された塩水噴霧の数値が供給された状態のバルブに属するか完成した消火器に属するかです。バルブ コーティングが本体上で良好に機能しても、コーティングされていないネジ山やゲージ ポートに水分が溜まると、故障の原因となる可能性があります。 480 時間のサイクルがベースラインです。公開されているコーティングデータでは、より重いニッケル堆積物、亜鉛ニッケル、または亜鉛フレークコーティングはより長い塩水噴霧耐久性と関連付けられていますが、適用できる値は特定のスタックと基材によって異なります。
安全ピンとタンパーシールは保守可能なアイテムであり、永続的な機能ではありません。発行された検査チェックリストでは、プルピンが完全に固定されていること、および不正開封防止シールが無傷であることを要求しています。シールが壊れているか紛失している場合は、事前に排出または改ざんが行われた可能性があることを示しています[参照:7]。シールは、プルピンが自由に動くかどうかを確認できるように毎年のメンテナンス時に取り外され、その後、新しいシールが取り付けられます[参照:8]。 1 ~ 2 kg のコンパクトなユニットでは、バルブが車両ブラケットや狭いキャビネット スペースに取り付けられることが多く、ピンとシールも振動や偶発的な接触にさらされます。それらの状態は、圧力計の測定値と同じ定期検査に属します。
A1: はい、カスタマイズサービスをサポートしています。お客様は以下から選択できます:
表面仕上げ: さまざまな耐食性と美的要件を満たすクロムメッキまたはニッケルメッキ。
ネジ仕様: お客様のシリンダーインターフェース要件に合わせてカスタマイズされます。
製品仕様: さまざまな消火器容量に対応できるバルブ設計。
特定のMOQ情報については、当社の営業チームに直接お問い合わせください。
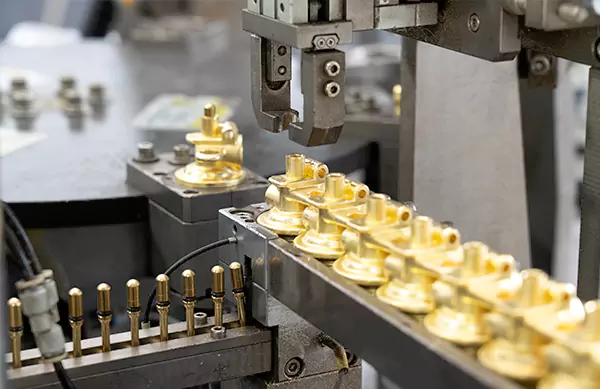
A2: 当社工場は月産30万個以上の生産能力があり、大量注文にも対応可能です。成熟した生産管理と確立されたサプライチェーンにより、当社は通常、合意されたスケジュール内で納品します。正確なリードタイムは注文量とカスタマイズ要件によって異なります。正確な情報については、当社の営業チームにお問い合わせください。
A3: 当社の製品は、長距離輸送中に完璧な状態で届くよう、標準的な輸出グレードの梱包で梱包されています。ご要望に応じて、カスタマイズされた梱包オプション (カートン、パレットなど) も利用できます。豊富な輸出経験により、当社の製品は世界数十カ国に出荷されており、国際物流の取り扱いに精通しています。
A4:No.M10×1.5とM10×1は呼び径は同じですが、ピッチがそれぞれ1.5mmと1.0mmと異なるため、正しくねじ合いません。携帯用消火器では M10×1 がより一般的なゲージねじですが、一部の圧力計規格では M10×1.5 が使用されます。完成した消火器に指定されているゲージは、呼び径から推測するものではなく、組み立て前にねじゲージまたは相手ゲージ本体を使用してバルブの実際のゲージねじと照合する必要があります。
A5: 「¢3」は通常、ねじ接続ではなく、約 3 mm の公称ボアまたはオリフィスの直径を示します。完成した消火器にホースまたはノズル用のねじ付き出口が必要な場合、出口の構成はパラメータ表だけからではなく、現在の寸法図から確認する必要があります。吐出口形状と吐出部品はペアで合わせてください。
A6: EN 3-7 1 ~ 2 kg の粉末消火器は通常 14 bar で作動し、シリンダー PT は 27 bar、安全弁は 20 ~ 26 bar に設定されます。 12 ~ 18 bar の作動圧力用に構築されたバルブはその動作状況に該当しますが、適合性は、シリンダーの実際の PT に対して設定される完成アセンブリの安全機能によって異なります。バルブの使用圧力範囲とアセンブリの圧力文書を合わせて読む必要があります。
A7: 自動的には行われません。 HPb59-1 の鉛含有量はめっき浴を汚染し、接着を妨げる可能性があるため、前処理順序を有鉛基板に適合させる必要があります。接着性は、完成部品の外観から推測するのではなく、クロスハッチや曲げチェックなどの製造材料のテストによって確認する必要があります。
住所
工場:中国浙江省余姚市黄家布鎮恵龍村
支社:中国浙江省寧波市鄞州区泰安中路158号Hengye Building 509
Eメール