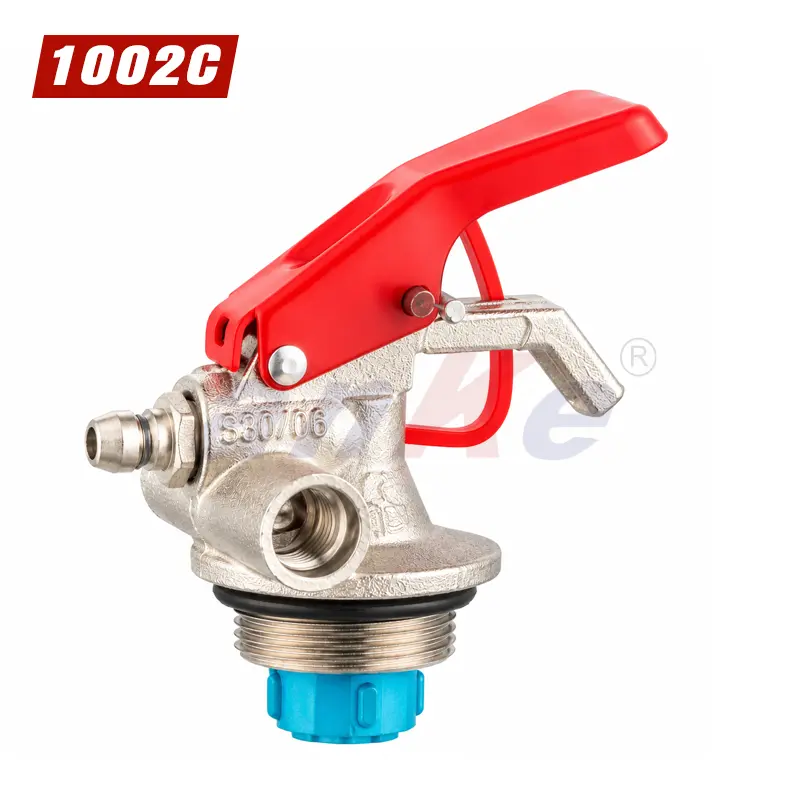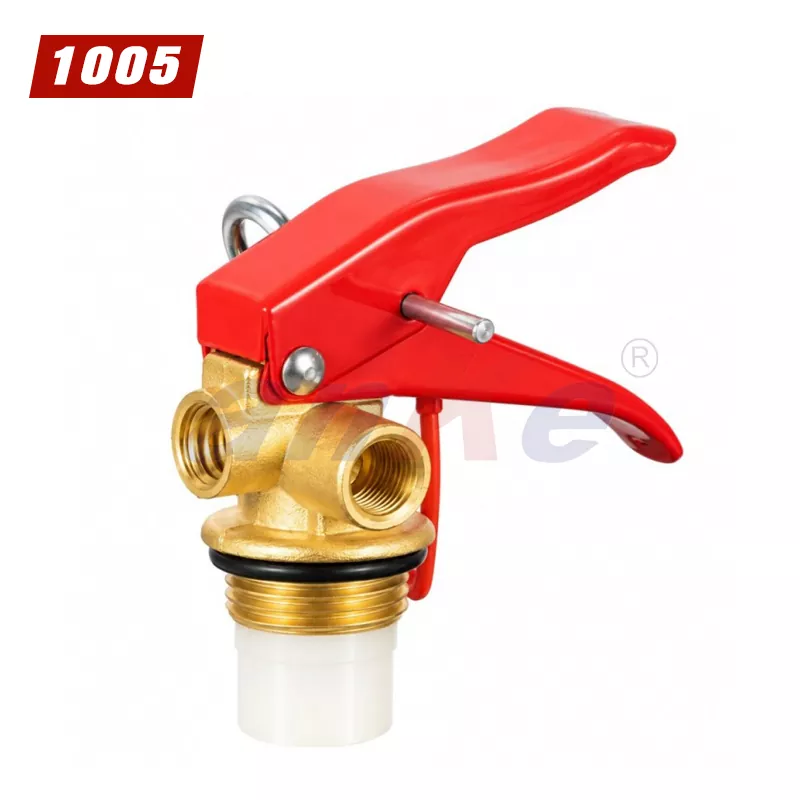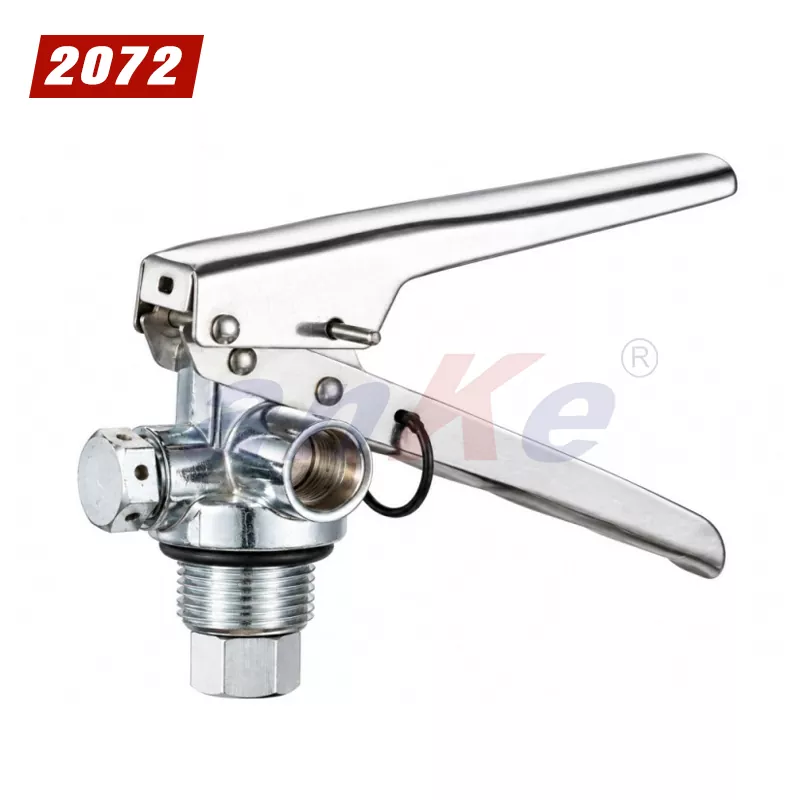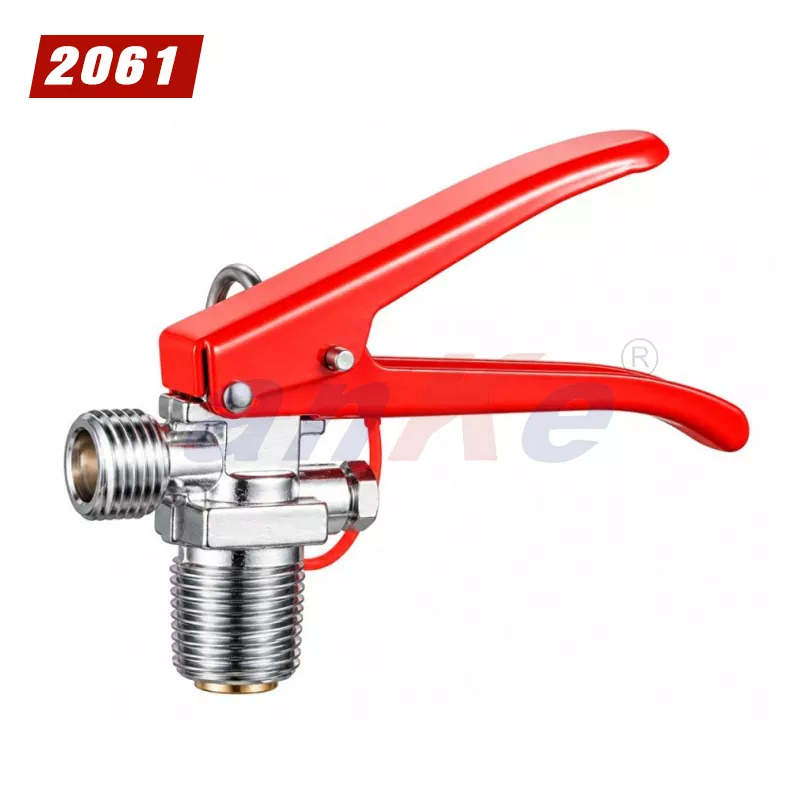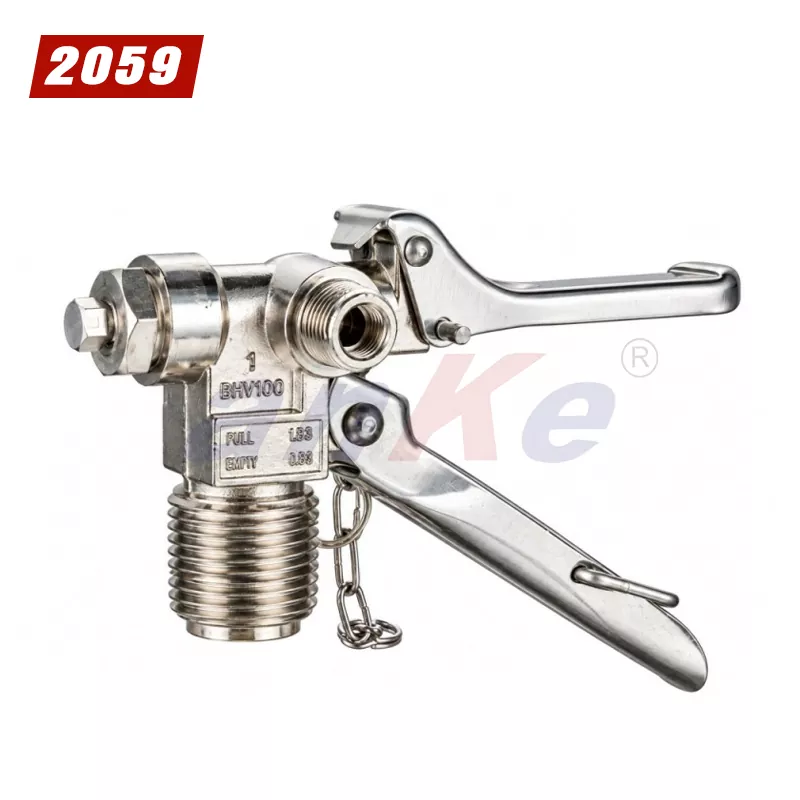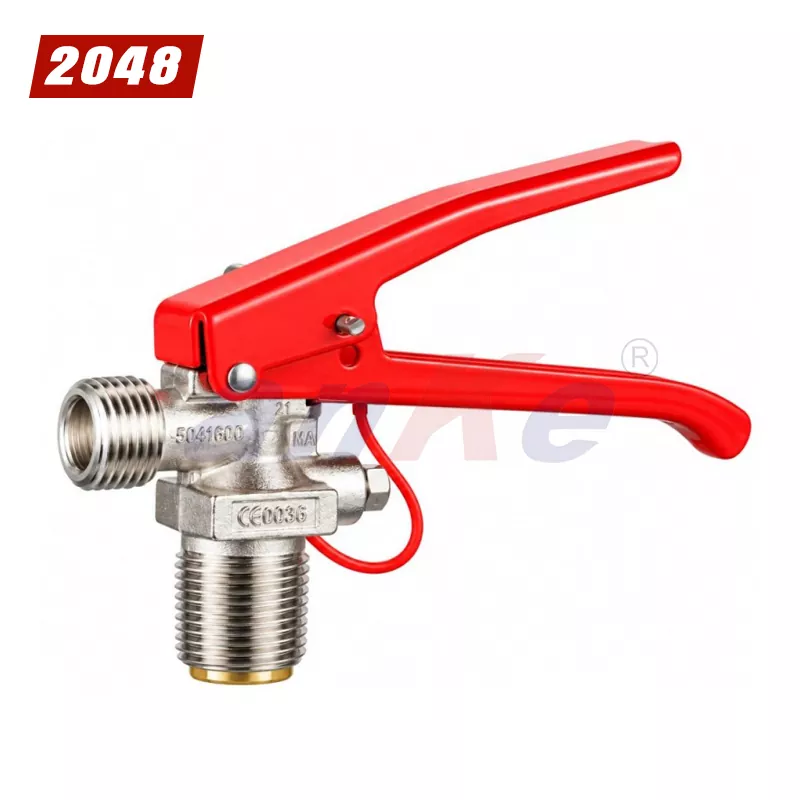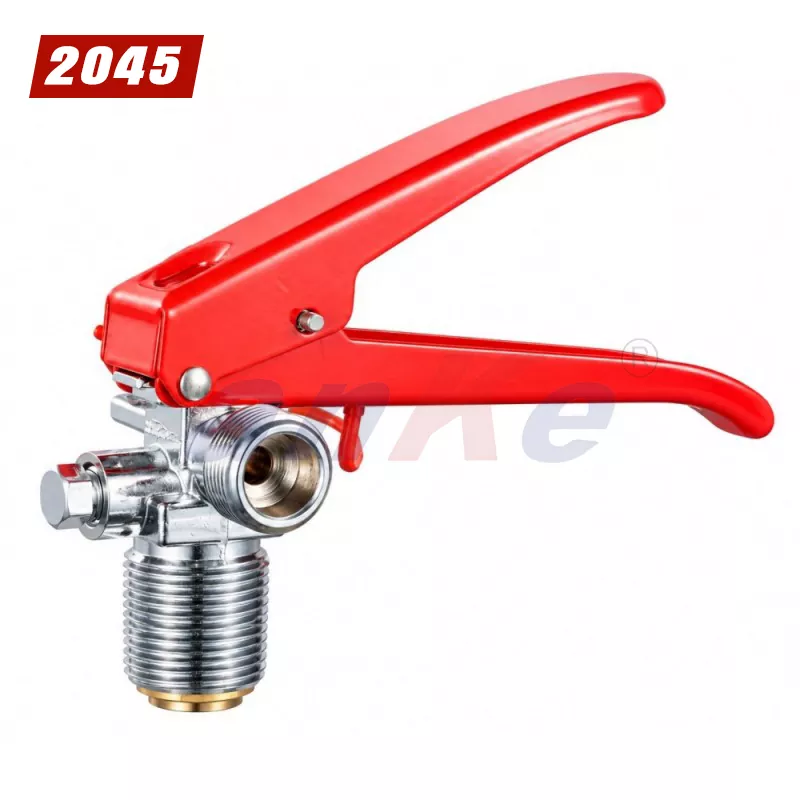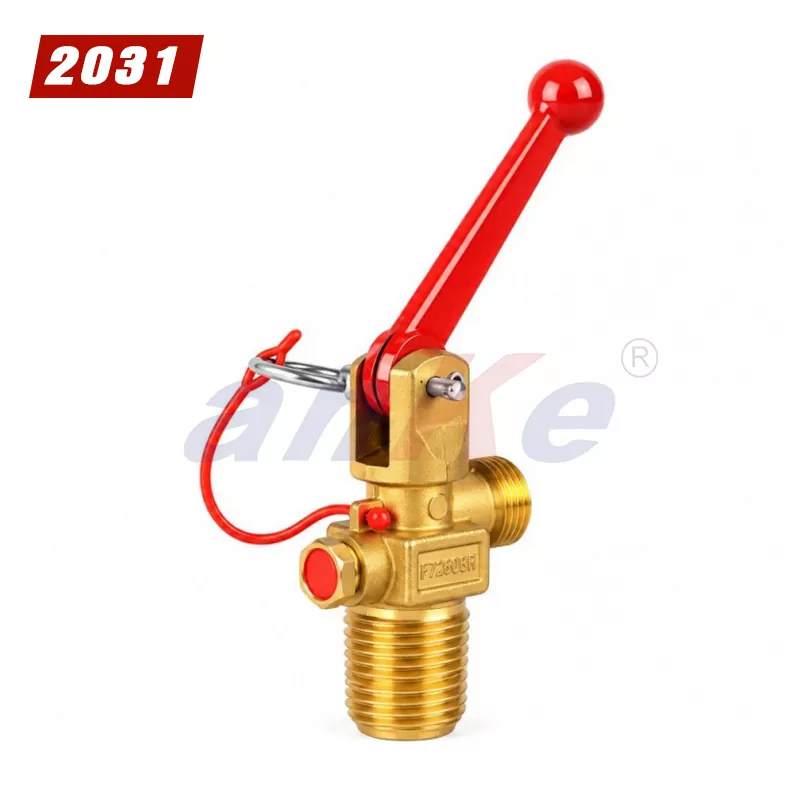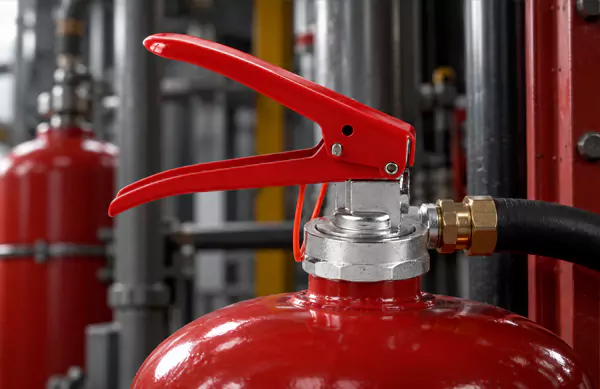
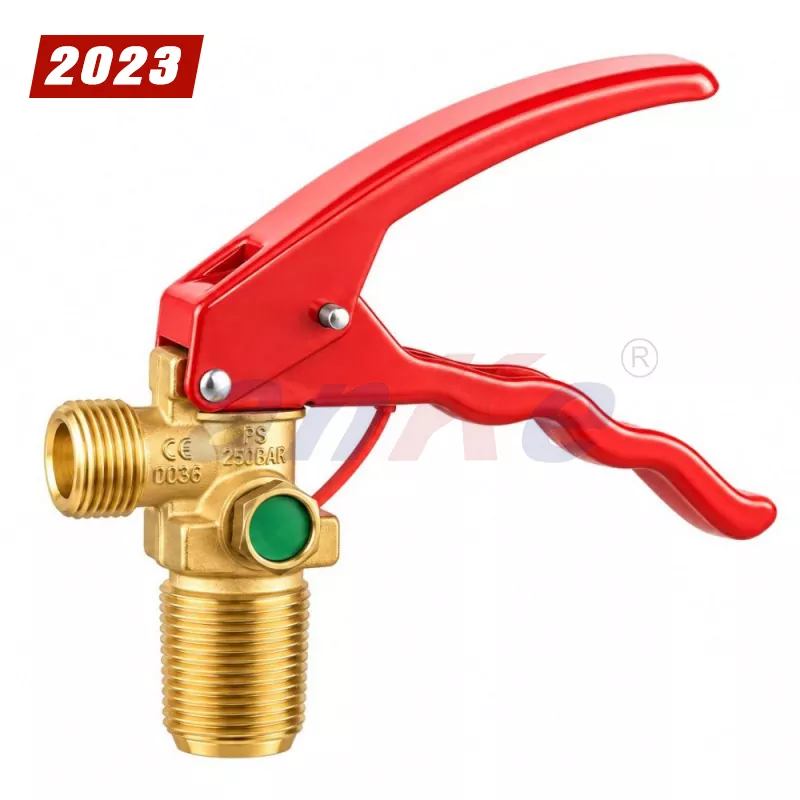
ANKE CO2 バルブは、2 ~ 5 kg の CO2 消火器用に設計されたレバー操作のシリンダー ヘッド バルブです。これは、加圧された CO2 をシリンダー内に保持し、手動で作動させると消火剤を放出する主要な制御コンポーネントとして機能します。
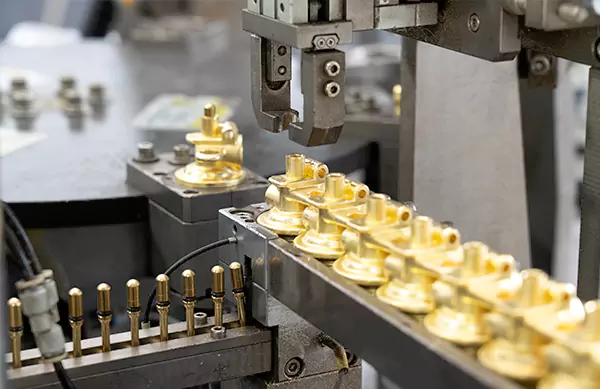
バルブ本体は高品質の黄銅(HPb59-1相当)を鍛造、研削、研磨、電気メッキなどの一連の製造工程を経て機械加工されています。この製造ルートにより、構造の完全性、寸法の一貫性、および CO2 消火器の動作に固有の機械的応力と熱サイクルに対する耐性が保証されます。
2 ~ 5KG CO2 消火器用の CO2 バルブには、200 ± 15 bar に設定された破裂ディスク安全装置が装備されており、シリンダーの過圧を防ぐ圧力解放機構として機能します。入口ネジは PZ27.8 で、標準の CO2 消火器シリンダーネックと互換性があります。出口ネジはW21.8-14、ディップチューブ接続部はM10×1ネジを使用しています。
表面仕上げオプションには、耐食性と耐熱性を高めるために適用されるクロムメッキとニッケルメッキが含まれます。操作レバーの色とスタイルは、特定の顧客または市場の要件に合わせてカスタマイズできます。このバルブは主に欧州市場およびEN 3準拠が必要なその他の国際市場に販売されています。
| パラメータ | 仕様 |
| バルブの種類 | レバー式CO2シリンダーヘッドバルブ |
| 本体材質 | 高品質の真鍮 |
| 表面仕上げ | クロムメッキまたはニッケルメッキ (顧客の要件に応じて) |
| インレットスレッド | PZ27.8 |
| 出口ネジ | 幅21.8-14 |
| ディップチューブのネジ | M10×1 |
| 安全装置 | バーストディスク、200 ± 15 bar |
| 適用シリンダ | 2~5kg CO2消火器(約2~5L) |
| バルブ重量 | 484g |
| 動作温度 | –30°C ~ +60°C (EN 3-7 に準拠した CO2 消火器の典型値) |
| カスタマイズ | ハンドルの色/スタイル、メッキの種類、ねじの構成、およびその他のパラメータはご要望に応じて利用可能です |
注: EN 3-7 に準拠した CO2 消火器バルブの作動圧力は、シリンダーの設計とテスト条件に応じて、通常 174 ~ 250 bar の範囲になります。 200 ± 15 bar の安全装置設定は、通常の動作圧力を超えた状態でシリンダーが破裂する前に解除されるように校正されています。用途に合わせて特定の作動圧力や安全装置の設定が必要な場合は、適合するシリンダーの仕様を提供してください。
出典参照: EN 3-7 では、2 ~ 5 kg の CO2 消火器について、動作温度範囲を –30°C ~ +60°C、圧力テストを 250 bar、最大許容圧力 174 bar と指定しています。
製造と品質管理
2 ~ 5KG CO2 消火器本体用の CO2 バルブは、合金組成が制御された高品質の真鍮から製造されており、一貫した加工動作、圧力封じ込め能力、長期的な耐食性を保証します。この用途では、ステンレス鋼と比較して、機械加工性、シール性能、コスト効率の組み合わせにより真鍮が選択されます。
バルブボディブランクの鍛造
ねじ山、シール面、内部通路の CNC 精密機械加工
研削・研磨による表面仕上げ
耐食性と耐熱性を高めるための電気メッキ (クロムまたはニッケル)
安全装置の組み立てと機能テスト
各生産バッチは寸法検査と機能テストを受けます。バーストディスク安全装置は、作動圧力が 200 ± 15 bar の範囲内であることを確認するためにテストされています。リークテストは、バルブとシリンダーの境界面および出口接続部のシールの完全性を検証するために実行されます。
同工場は自動バルブ組立装置を導入しており、これにより組立トルクの一貫性が向上し、安全装置の取り付けやレバー機構の機能のばらつきが軽減されます。
| 認証 | 範囲 |
| CE | 消火設備に関する該当する EU 指令に準拠 |
| テュフ | 第三者によるバルブ性能のテストと認証 |
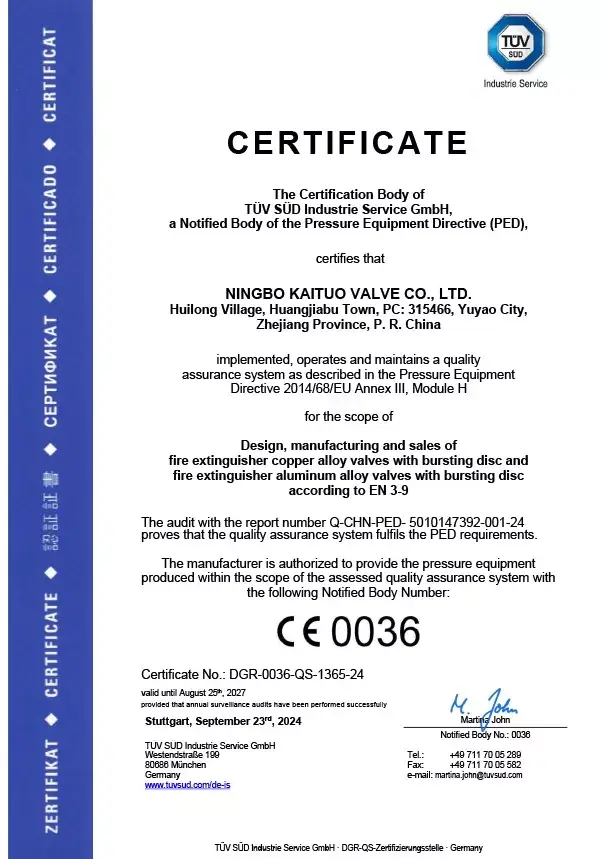
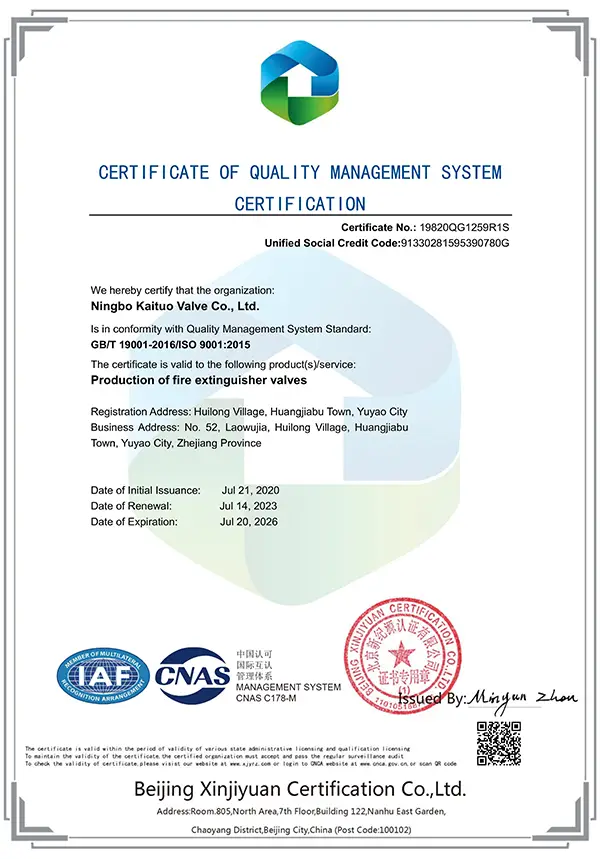
| ISO9001 | 設計、製造、検査を含む品質マネジメントシステム認証 |
このバルブは、EN 3-7 準拠が市場要件である欧州市場向けの CO2 消火器で使用するように設計されています。 200 ± 15 bar のバースト ディスク設定は、この容量範囲の CO2 消火器シリンダーの圧力解放要件と一致しています。
このバルブは、以下の環境で使用される 2 ~ 5 kg の CO2 消火器に適しています。
電気機器エリア: サーバー ルーム、データ センター、配電盤キャビネット、変電所。排出後に残留物が残らないため CO2 が好まれます。
産業環境: きれいな薬剤消火が必要な研究室、精密機器室、塗料生産ライン
海洋用途: CO2 システムが一般的に指定されている船舶のエンジン ルームおよび燃料貯蔵エリア
業務用厨房: クラス B (可燃性液体) 火災および通電設備火災用の CO2 消火器
このバルブは、PZ27.8 入口ネジを使用する標準的な CO2 消火器のシリンダーネックと互換性があり、通常は液体 CO2 排出用の浸漬チューブが取り付けられています。
インストールとメンテナンスに関する注意事項
2-5KG CO2 消火器用の CO2 バルブは、PZ27.8 ネジを使用してシリンダーネックにねじ込むことによって取り付けられます。シリンダの設計に応じて、適切なシーラントまたは O リングを使用してねじ山をシールする必要があります。ディップチューブは M10×1 ネジを介して接続され、シリンダーメーカーの推奨トルクで締め付けられます。吐出口接続部(W21.8-14)は吐出ホースまたはホーンAssyに使用します。
CO2 消火器のバルブは、消火器の定期メンテナンス スケジュールの一環として定期的に検査する必要があります。主要なチェックには次のものが含まれます。
● バルブ本体の腐食や機械的損傷の目視検査
● 安全装置 (バーストディスク) が損傷しておらず、障害物がないことの検証
●レバー機構の機能チェックによりスムーズな動作を確認します。
● シリンダとバルブの界面での漏れチェック
バーストディスクが作動している場合、または腐食や変形の兆候がある場合は、バーストディスクを交換する必要があります。地域の火災安全規制を継続的に遵守するために、資格のあるサービス技術者による年に一度のメンテナンスをお勧めします。
A1: バルブは 2 ~ 5 kg の CO2 消火器 (シリンダー容積約 2 ~ 5 L) 用に設計されています。バルブアセンブリの重量は 484 g です。
A2: 標準MOQは500個です。他の消火器付属品と合わせてご注文の場合、組み合わせやご注文総額に応じてMOQをご相談させていただく場合がございます。
A3: バルブは CE、TÜV、ISO 9001 の認証を取得しています。破裂ディスク安全装置は 200 ± 15 bar に設定されており、この容量範囲の CO2 消火器の圧力解放要件と一致しています。
A4: 消火器バルブのメーカーとして、ANKE は ODM と OEM の両方のサービスを提供しています。カスタマイズ可能なパラメータは次のとおりです。
●表面仕上げ:クロームメッキまたはニッケルメッキ
● ハンドルの色とスタイル
●ねじ形状(規定範囲内)
●安全装置の設定(適用規格内)
●ディップチューブの長さと接続
評価用のサンプルを提供できます。顧客からの技術図面または既存のサンプルは、カスタム開発に使用できます。
A5: 見積は EXW または FOB ベースで提供されます。初回注文の場合、30% の保証金を受領した時点で生産が開始され、残りの 70% の残金は出荷前に支払われます。確立された長期パートナーシップの場合、支払い期間の延長と数量ベースの割引が利用可能です。
住所
工場:中国浙江省余姚市黄家布鎮恵龍村
支社:中国浙江省寧波市鄞州区泰安中路158号Hengye Building 509
Eメール